0899.338.555
 haanhtech.ltd@gmail.com
Trong hoạt động sản xuất công nghiệp, năng suất dây chuyền ảnh hưởng trực tiếp đến chi phí vận hành, tiến độ giao hàng và hiệu quả kinh doanh. Tuy nhiên, nhiều doanh nghiệp vẫn gặp tình trạng sản lượng giảm dù thời gian làm việc và nguồn lực không thay đổi. Để khắc phục vấn đề này, doanh nghiệp cần xác định đúng nguyên nhân giảm năng suất dây chuyền sản xuất thay vì chỉ tăng thời gian vận hành hoặc nhân lực. Bài viết phân tích các yếu tố phổ biến gây suy giảm năng suất và đề xuất hướng cải thiện phù hợp với thực tế sản xuất.
Các nguyên nhân giảm năng suất dây chuyền sản xuất phổ biến
Năng suất dây chuyền sản xuất phụ thuộc vào tình trạng máy móc, cách tổ chức công việc, chất lượng nguyên vật liệu và khả năng phối hợp giữa các công đoạn. Khi một mắt xích hoạt động kém hiệu quả, toàn bộ dây chuyền có thể giảm sản lượng, kéo dài thời gian hoàn thành đơn hàng và tăng chi phí vận hành. Dưới đây là những nguyên nhân phổ biến mà doanh nghiệp cần nhận diện để có hướng khắc phục phù hợp.
Máy móc thường xuyên hỏng hóc và dừng đột xuất
Máy móc hỏng hóc khiến dây chuyền phải tạm ngừng hoặc hoạt động dưới công suất thiết kế. Các sự cố như động cơ quá nhiệt, băng tải lệch, cảm biến lỗi hoặc linh kiện hao mòn có thể làm gián đoạn quá trình sản xuất.
Khi một thiết bị quan trọng dừng hoạt động, những công đoạn phụ thuộc vào thiết bị đó cũng có thể phải chờ. Thời gian xử lý sự cố càng dài, sản lượng bị mất càng lớn.
Dây chuyền mất cân bằng, xuất hiện điểm nghẽn sản xuất
Dây chuyền mất cân bằng khi thời gian xử lý giữa các công đoạn chênh lệch đáng kể. Công đoạn có tốc độ thấp sẽ tạo thành điểm nghẽn, làm hạn chế sản lượng của toàn bộ hệ thống.
Ví dụ, máy lắp ráp có thể xử lý 100 sản phẩm mỗi giờ, nhưng công đoạn kiểm tra phía sau chỉ hoàn thành 70 sản phẩm mỗi giờ. Khi đó, bán thành phẩm sẽ tích tụ trước khu vực kiểm tra, trong khi các công đoạn phía trước có thể phải giảm tốc độ hoặc tạm dừng.
Thiếu nguyên vật liệu và gián đoạn cấp liệu
Nguyên vật liệu không được cung cấp đúng thời điểm khiến máy móc và nhân công phải chờ. Tình trạng này thường xuất phát từ dự báo nhu cầu chưa chính xác, tồn kho không phù hợp, nhà cung cấp giao hàng chậm hoặc hệ thống cấp liệu hoạt động không ổn định.
Trong dây chuyền tự động, sự cố tại bộ phận cấp phôi, băng tải trung chuyển hoặc thiết bị định lượng cũng có thể làm gián đoạn nhiều công đoạn liên tiếp. Dù máy móc vẫn hoạt động tốt, dây chuyền vẫn không thể duy trì sản lượng nếu thiếu đầu vào.
Quy trình sản xuất chưa tối ưu, thời gian chờ kéo dài
Quy trình có nhiều thao tác thừa, vận chuyển vòng vèo hoặc bố trí thiết bị chưa hợp lý sẽ làm tăng thời gian hoàn thành sản phẩm. Công nhân có thể phải di chuyển nhiều lần, chờ hướng dẫn hoặc chờ công đoạn trước bàn giao bán thành phẩm.
Một số doanh nghiệp còn duy trì các bước kiểm tra trùng lặp hoặc sử dụng phương pháp làm việc chưa thống nhất. Những hoạt động này chiếm dụng thời gian và nguồn lực nhưng không trực tiếp tạo thêm giá trị cho sản phẩm.
Công nhân thiếu kỹ năng hoặc thao tác chưa chuẩn hóa
Kỹ năng chưa đáp ứng yêu cầu công việc có thể khiến công nhân thao tác chậm, sử dụng thiết bị sai cách hoặc tạo ra nhiều sản phẩm không đạt chất lượng. Sự khác biệt trong cách làm giữa các ca sản xuất cũng khiến năng suất thiếu ổn định.
Tình trạng này thường xuất hiện khi doanh nghiệp đào tạo chưa đầy đủ, hướng dẫn công việc thiếu rõ ràng hoặc thay đổi nhân sự mà chưa đánh giá lại năng lực. Với dây chuyền tự động, nhân viên vận hành còn cần biết cách nhận diện cảnh báo và xử lý các lỗi cơ bản theo quy trình an toàn.
Tỷ lệ sản phẩm lỗi cao, phát sinh sửa chữa và làm lại
Sản phẩm lỗi làm giảm sản lượng đạt chuẩn và tiêu tốn thêm thời gian, nguyên vật liệu, nhân công. Khi sản phẩm phải kiểm tra lại, sửa chữa hoặc sản xuất thay thế, dây chuyền sẽ mất nguồn lực dành cho các đơn hàng mới.
Lỗi có thể phát sinh do nguyên vật liệu không đồng đều, thông số máy chưa phù hợp, dụng cụ bị mài mòn hoặc thao tác sai quy trình. Nếu doanh nghiệp chỉ kiểm tra ở công đoạn cuối, lỗi có thể lan rộng trước khi được phát hiện.
Thời gian chuyển đổi sản phẩm và thiết lập máy quá lâu
Khi chuyển từ sản phẩm này sang sản phẩm khác, dây chuyền có thể cần thay khuôn, đổi đồ gá, điều chỉnh thông số hoặc vệ sinh thiết bị. Nếu quá trình chuẩn bị kéo dài, thời gian dành cho sản xuất thực tế sẽ giảm.
Thời gian chuyển đổi thường tăng khi dụng cụ chưa được chuẩn bị sẵn, quy trình thiết lập thiếu thống nhất hoặc nhân viên phải điều chỉnh máy nhiều lần để đạt chất lượng yêu cầu. Tình trạng này ảnh hưởng rõ hơn ở dây chuyền thường xuyên thay đổi mã hàng hoặc sản xuất theo lô nhỏ.
Công tác bảo trì chưa hiệu quả
Bảo trì không phù hợp khiến thiết bị dễ phát sinh sự cố, giảm độ chính xác hoặc vận hành không ổn định. Doanh nghiệp chỉ sửa chữa khi máy hỏng thường khó kiểm soát thời gian dừng máy và có thể phải thay thế linh kiện trong tình huống khẩn cấp.
Ngược lại, lịch bảo trì không dựa trên tình trạng thiết bị cũng có thể làm tăng thời gian dừng máy không cần thiết. Vì vậy, doanh nghiệp cần lựa chọn phương pháp bảo trì phù hợp với mức độ quan trọng, điều kiện vận hành và lịch sử hỏng hóc của từng thiết bị.
Kế hoạch sản xuất và phối hợp giữa các bộ phận chưa đồng bộ
Kế hoạch sản xuất thiếu đồng bộ có thể khiến dây chuyền thiếu nguyên liệu, thiếu nhân lực hoặc phải thay đổi thứ tự đơn hàng liên tục. Bộ phận mua hàng, kho, sản xuất và bảo trì nếu không chia sẻ thông tin kịp thời sẽ khó chủ động xử lý các vấn đề phát sinh.
Ví dụ, bộ phận sản xuất có thể nhận lịch chạy mã hàng mới nhưng kho chưa chuẩn bị đủ nguyên liệu hoặc bộ phận kỹ thuật chưa hoàn tất thiết lập thiết bị. Những khoảng chờ này làm giảm thời gian vận hành hữu ích và gây khó khăn cho việc đáp ứng tiến độ giao hàng.
Cách xác định nguyên nhân giảm năng suất dây chuyền sản xuất
Doanh nghiệp cần dựa vào dữ liệu vận hành thực tế để xác định nguyên nhân giảm năng suất. Việc kiểm tra theo từng công đoạn giúp phát hiện điểm bất thường, tránh khắc phục sai vấn đề và lãng phí nguồn lực.
Theo dõi sản lượng thực tế so với kế hoạch
Sản lượng thực tế phản ánh khả năng đáp ứng kế hoạch của dây chuyền. Doanh nghiệp cần so sánh số lượng sản phẩm hoàn thành với mục tiêu theo giờ, ca và ngày sản xuất.
Nếu sản lượng liên tục thấp hơn kế hoạch, doanh nghiệp cần kiểm tra thời gian vận hành, tốc độ sản xuất, tình trạng thiếu nguyên liệu và nhân lực. Việc đối chiếu dữ liệu giữa các ca cũng giúp xác định thời điểm năng suất bắt đầu giảm.
Đo thời gian dừng máy và thời gian chờ tại từng công đoạn
Thời gian dừng máy và thời gian chờ cho biết dây chuyền mất bao nhiêu thời gian sản xuất hữu ích. Doanh nghiệp cần ghi nhận thời điểm bắt đầu, thời điểm kết thúc và nguyên nhân của từng lần gián đoạn.
Dữ liệu nên phân biệt rõ các trường hợp như máy hỏng, thiếu nguyên liệu, chờ bán thành phẩm, chuyển đổi sản phẩm và điều chỉnh thiết bị. Kết quả thống kê giúp doanh nghiệp xác định nguyên nhân gây mất thời gian nhiều nhất để ưu tiên xử lý.
Phân tích điểm nghẽn và mức độ cân bằng dây chuyền
Doanh nghiệp cần đo thời gian chu kỳ và sản lượng của từng công đoạn để tìm ra vị trí hạn chế năng suất chung. Công đoạn có năng lực xử lý thấp hơn nhu cầu của dây chuyền thường tạo ra điểm nghẽn.
Tình trạng bán thành phẩm tích tụ trước một công đoạn hoặc máy móc thường xuyên chờ nguyên liệu có thể là dấu hiệu mất cân bằng. Doanh nghiệp cần so sánh năng lực giữa các vị trí, sau đó điều chỉnh phân công lao động, thiết bị hoặc trình tự sản xuất phù hợp.
Theo dõi tỷ lệ sản phẩm lỗi và sản phẩm phải làm lại
Tỷ lệ sản phẩm lỗi cho biết mức độ tổn thất chất lượng trong quá trình sản xuất. Doanh nghiệp cần thống kê số sản phẩm không đạt yêu cầu, số sản phẩm phải sửa chữa và nguyên nhân phát sinh lỗi tại từng công đoạn.
Nếu tỷ lệ lỗi tăng, doanh nghiệp cần kiểm tra nguyên vật liệu, thông số vận hành, tình trạng dụng cụ và quy trình thao tác. Việc xác định lỗi ngay tại nơi phát sinh giúp hạn chế sản phẩm lỗi tiếp tục đi qua các công đoạn sau, đồng thời giảm thời gian và chi phí làm lại.
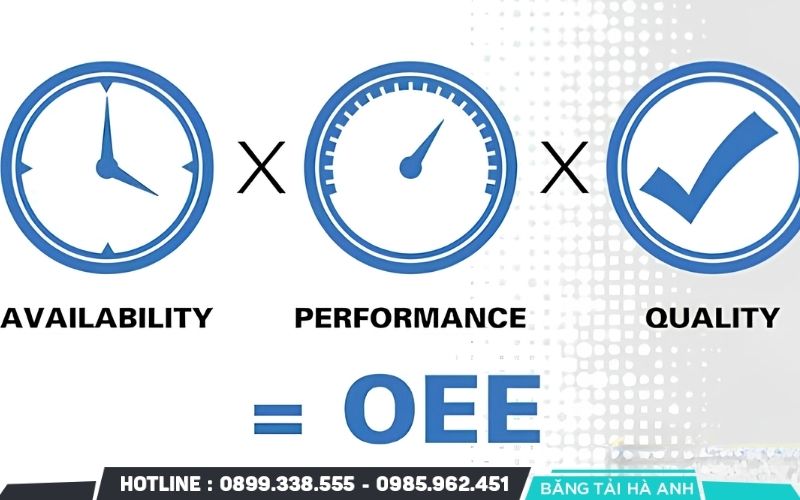
Sử dụng chỉ số OEE để đánh giá hiệu suất thiết bị
OEE (Overall Equipment Effectiveness) là chỉ số đánh giá hiệu quả thiết bị tổng thể thông qua ba yếu tố: mức độ sẵn sàng, hiệu suất vận hành và chất lượng sản phẩm. Chỉ số này giúp doanh nghiệp nhận diện các tổn thất chính ảnh hưởng đến năng suất.
Công thức tính OEE như sau:
OEE = Mức độ sẵn sàng × Hiệu suất vận hành × Tỷ lệ chất lượng
Trong đó, mức độ sẵn sàng phản ánh tổn thất do dừng máy; hiệu suất vận hành phản ánh tình trạng chạy chậm hoặc dừng ngắn; tỷ lệ chất lượng phản ánh phần sản phẩm đạt chuẩn trong tổng sản lượng.
Doanh nghiệp nên theo dõi OEE theo từng thiết bị và từng ca sản xuất. Khi một thành phần giảm, dữ liệu chi tiết sẽ giúp xác định vấn đề nằm ở thời gian dừng máy, tốc độ vận hành hay chất lượng sản phẩm. OEE cần được kết hợp với dữ liệu sản lượng và nguyên nhân gián đoạn để đưa ra kết luận chính xác.
Giải pháp khắc phục tình trạng giảm năng suất dây chuyền sản xuất
Doanh nghiệp cần lựa chọn giải pháp dựa trên nguyên nhân gây giảm năng suất tại từng công đoạn. Việc cải thiện nên ưu tiên các vấn đề gây dừng máy, tạo điểm nghẽn hoặc làm tăng tỷ lệ sản phẩm lỗi để nâng cao hiệu quả vận hành.
Bảo trì định kỳ và giảm thời gian dừng máy
Doanh nghiệp cần xây dựng kế hoạch bảo trì phù hợp với tình trạng và tần suất sử dụng của thiết bị. Nhân viên kỹ thuật nên kiểm tra các bộ phận dễ hao mòn, vệ sinh máy, bôi trơn và thay thế linh kiện theo hướng dẫn của nhà sản xuất.
Bên cạnh đó, doanh nghiệp cần ghi nhận nguyên nhân hỏng hóc và thời gian sửa chữa sau mỗi sự cố. Dữ liệu này giúp xác định thiết bị thường xuyên gặp lỗi, chuẩn bị phụ tùng cần thiết và rút ngắn thời gian khắc phục. Với máy móc quan trọng, doanh nghiệp có thể áp dụng bảo trì dự đoán khi có đủ dữ liệu và điều kiện kỹ thuật.
Cân bằng công đoạn và xử lý điểm nghẽn
Doanh nghiệp cần so sánh thời gian chu kỳ và năng lực xử lý của từng công đoạn để phát hiện vị trí hạn chế sản lượng. Công đoạn có tốc độ thấp hơn nhu cầu chung thường gây ùn ứ bán thành phẩm hoặc khiến các thiết bị phía trước phải chờ.
Tùy tình hình thực tế, doanh nghiệp có thể phân bổ lại nhân lực, điều chỉnh trình tự công việc, cải tiến thiết bị hoặc bổ sung năng lực tại công đoạn quá tải. Việc cân bằng dây chuyền cần dựa trên dữ liệu sản xuất để tránh đầu tư dàn trải vào những vị trí chưa thực sự cần thiết.
Chuẩn hóa quy trình thao tác và đào tạo nhân sự
Doanh nghiệp cần xây dựng quy trình thao tác chuẩn cho từng vị trí, từ vận hành thiết bị đến kiểm tra chất lượng và xử lý lỗi cơ bản. Hướng dẫn cần rõ ràng, dễ thực hiện và phù hợp với điều kiện sản xuất thực tế.
Nhân viên cần được đào tạo trước khi đảm nhận công việc mới hoặc vận hành thiết bị có yêu cầu kỹ thuật cao. Quản lý sản xuất nên đánh giá kỹ năng định kỳ, theo dõi sự khác biệt giữa các ca và hướng dẫn bổ sung khi phát hiện thao tác chưa đúng. Cách làm này giúp giảm sai sót, ổn định chất lượng và hạn chế thời gian xử lý lại.
Kiểm soát chất lượng ngay trong quá trình sản xuất
Doanh nghiệp nên kiểm tra chất lượng tại những công đoạn có nguy cơ phát sinh lỗi cao thay vì chỉ kiểm tra thành phẩm cuối dây chuyền. Việc phát hiện sai lệch sớm giúp ngăn sản phẩm lỗi chuyển sang các bước tiếp theo.
Nhân viên cần theo dõi các thông số quan trọng như kích thước, nhiệt độ, áp suất hoặc tốc độ máy tùy theo yêu cầu của sản phẩm. Khi phát hiện lỗi lặp lại, bộ phận kỹ thuật cần tìm nguyên nhân gốc rễ và điều chỉnh quy trình phù hợp. Doanh nghiệp cũng nên thống kê tỷ lệ lỗi, tỷ lệ làm lại và mức hao hụt để đánh giá hiệu quả cải tiến.
Tối ưu kế hoạch sản xuất và cấp phát nguyên vật liệu
Doanh nghiệp cần đồng bộ kế hoạch sản xuất với năng lực thiết bị, nhân lực và lượng nguyên vật liệu sẵn có. Kế hoạch phù hợp giúp hạn chế thay đổi đơn hàng liên tục, thiếu nguyên liệu và thời gian chờ giữa các công đoạn.
Bộ phận kho cần cấp phát vật tư theo lịch sản xuất và duy trì mức tồn kho phù hợp với nhu cầu thực tế. Các bộ phận mua hàng, kho, kỹ thuật và sản xuất cần cập nhật thông tin kịp thời khi có thay đổi về tiến độ hoặc nguồn cung. Sự phối hợp chặt chẽ giúp dây chuyền duy trì hoạt động ổn định và giảm gián đoạn không cần thiết.
Ứng dụng tự động hóa và hệ thống giám sát sản xuất phù hợp
Tự động hóa có thể cải thiện năng suất tại những công đoạn lặp lại nhiều, yêu cầu độ chính xác cao hoặc tiêu tốn nhiều thời gian thao tác thủ công. Doanh nghiệp có thể xem xét sử dụng băng tải tự động, robot công nghiệp, cảm biến hoặc thiết bị cấp liệu tự động tùy theo đặc điểm sản phẩm và quy mô sản xuất.
Bên cạnh thiết bị tự động, hệ thống giám sát sản xuất giúp thu thập dữ liệu về sản lượng, thời gian dừng máy, tốc độ vận hành và chất lượng sản phẩm. Những dữ liệu này hỗ trợ quản lý phát hiện bất thường và đánh giá hiệu quả cải tiến. Trước khi đầu tư, doanh nghiệp cần xác định rõ điểm nghẽn, chi phí triển khai, khả năng tích hợp với thiết bị hiện có và hiệu quả vận hành dự kiến.
Câu hỏi thường gặp
Dưới đây là những câu hỏi thường gặp về nguyên nhân giảm năng suất dây chuyền sản xuất và cách xác định vấn đề trong thực tế.
Vì sao dây chuyền vẫn hoạt động nhưng sản lượng thực tế giảm?
Dây chuyền vẫn chạy nhưng sản lượng có thể giảm do tốc độ máy thấp, thời gian chờ kéo dài, công đoạn mất cân bằng hoặc tỷ lệ sản phẩm lỗi tăng. Doanh nghiệp cần kiểm tra tốc độ vận hành, thời gian dừng ngắn và sản lượng đạt chuẩn tại từng công đoạn để tìm nguyên nhân.
Làm thế nào để xác định công đoạn gây giảm năng suất?
Doanh nghiệp cần đo thời gian chu kỳ, sản lượng và thời gian chờ tại từng công đoạn. Công đoạn có năng lực xử lý thấp, thường xuyên ùn ứ bán thành phẩm hoặc khiến thiết bị khác phải chờ có thể là điểm nghẽn. Dữ liệu theo ca giúp xác định chính xác thời điểm và nguyên nhân gây gián đoạn.
Chỉ số OEE giúp phát hiện tổn thất năng suất như thế nào?
OEE đánh giá hiệu quả thiết bị qua ba yếu tố: mức độ sẵn sàng, hiệu suất vận hành và tỷ lệ chất lượng. Chỉ số này giúp nhận diện tổn thất do dừng máy, chạy chậm và sản phẩm lỗi. Doanh nghiệp cần phân tích từng thành phần để xác định nguyên nhân và lựa chọn giải pháp phù hợp.
Doanh nghiệp nên ưu tiên giải quyết nguyên nhân nào trước?
Doanh nghiệp nên ưu tiên nguyên nhân gây mất sản lượng lớn nhất và ảnh hưởng trực tiếp đến tiến độ sản xuất. Các vấn đề như máy dừng thường xuyên, điểm nghẽn kéo dài, thiếu nguyên liệu hoặc tỷ lệ lỗi cao cần được đánh giá bằng dữ liệu thực tế. Sau khi xử lý nguyên nhân chính, doanh nghiệp tiếp tục theo dõi kết quả để xác định hiệu quả cải tiến.
Năng suất dây chuyền sản xuất phụ thuộc vào thiết bị, nhân lực, nguyên vật liệu, quy trình vận hành và phương pháp quản lý. Việc xác định chính xác nguyên nhân giảm năng suất dây chuyền sản xuất giúp doanh nghiệp hạn chế thời gian dừng máy, giảm lãng phí và duy trì chất lượng sản phẩm. Doanh nghiệp nên theo dõi các chỉ số vận hành, phân tích dữ liệu sản xuất và kiểm tra thiết bị định kỳ để phát hiện vấn đề kịp thời. Đồng thời, việc chuẩn hóa quy trình và đào tạo nhân viên sẽ tạo nền tảng cải thiện năng suất ổn định, nâng cao hiệu quả sản xuất lâu dài.