0899.338.555
 haanhtech.ltd@gmail.com
Trong sản xuất công nghiệp, máy móc hoạt động liên tục chưa chắc đã đồng nghĩa với hiệu quả cao. Thời gian dừng máy, tốc độ vận hành và tỷ lệ sản phẩm lỗi đều có thể làm giảm năng suất của nhà máy. Để đánh giá chính xác mức độ khai thác thiết bị, doanh nghiệp cần một chỉ số tổng hợp và dễ theo dõi. Đây là lý do OEE được sử dụng rộng rãi trong quản lý sản xuất. Bài viết sẽ giúp bạn hiểu OEE trong sản xuất là gì, cách tính, ý nghĩa và các giải pháp cải thiện chỉ số này.
OEE trong sản xuất là gì?
OEE là chỉ số quan trọng giúp doanh nghiệp đánh giá hiệu quả sử dụng máy móc và thiết bị trong quá trình sản xuất. Chỉ số này cho biết thiết bị vận hành hiệu quả đến đâu, đồng thời giúp nhà máy xác định những tổn thất ảnh hưởng đến năng suất và chất lượng sản phẩm.
OEE là viết tắt của từ gì?
OEE là viết tắt của Overall Equipment Effectiveness, nghĩa là hiệu suất thiết bị tổng thể. Chỉ số này được sử dụng rộng rãi trong quản lý sản xuất và phương pháp bảo trì năng suất toàn diện (TPM).
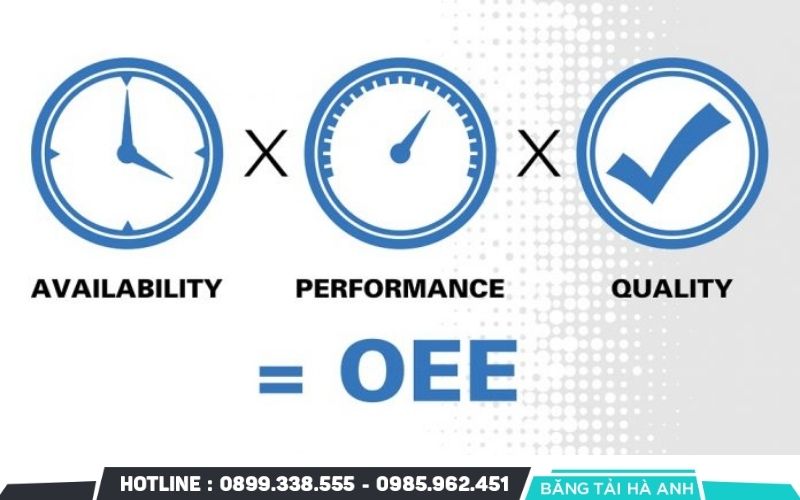
OEE được tính dựa trên ba yếu tố chính: Availability (mức độ sẵn sàng), Performance (hiệu suất vận hành) và Quality (tỷ lệ sản phẩm đạt chất lượng). Ba yếu tố này phản ánh khả năng hoạt động của thiết bị trong thời gian sản xuất dự kiến, tốc độ vận hành thực tế và chất lượng đầu ra.
Chỉ số OEE phản ánh điều gì trong hoạt động sản xuất?
OEE phản ánh mức độ hiệu quả của thiết bị so với trạng thái sản xuất lý tưởng. Chỉ số này xem xét cả thời gian vận hành, tốc độ sản xuất và tỷ lệ sản phẩm đạt yêu cầu.
Doanh nghiệp có thể dựa vào OEE để nhận diện ba nhóm tổn thất phổ biến:
- Tổn thất về thời gian: Máy dừng do sự cố, chờ nguyên liệu hoặc chuyển đổi sản phẩm.
- Tổn thất về tốc độ: Thiết bị chạy chậm hơn tốc độ tiêu chuẩn hoặc thường xuyên dừng ngắn.
- Tổn thất về chất lượng: Sản phẩm lỗi hoặc sản phẩm phải gia công lại làm giảm sản lượng đạt chuẩn.
Ví dụ, một dây chuyền có OEE đạt 60% đang tạo ra sản lượng tốt tương đương 60% mức sản xuất lý tưởng trong khoảng thời gian được dùng để tính toán. Kết quả này giúp doanh nghiệp xác định dư địa cải thiện, nhưng cần phân tích từng thành phần để tìm đúng nguyên nhân.
Vai trò của OEE trong quản lý và tối ưu hiệu suất thiết bị
OEE giúp doanh nghiệp chuyển dữ liệu vận hành thành cơ sở để đưa ra quyết định cải tiến. Thay vì chỉ theo dõi tổng sản lượng, bộ phận quản lý có thể đánh giá cụ thể thời gian dừng máy, tốc độ vận hành và tỷ lệ sản phẩm đạt chuẩn.
Chỉ số này mang lại ba lợi ích chính:
- Nâng cao năng suất: Doanh nghiệp xác định các điểm nghẽn và giảm thời gian thiết bị không tạo ra sản phẩm.
- Kiểm soát chi phí: Nhà máy hạn chế lãng phí nguyên liệu, giảm sản phẩm lỗi và sử dụng thiết bị hiệu quả hơn.
- Hỗ trợ bảo trì và cải tiến: Dữ liệu OEE giúp bộ phận kỹ thuật nhận diện tình trạng vận hành bất thường, ưu tiên xử lý sự cố và đánh giá kết quả sau cải tiến.
Để OEE phản ánh đúng thực tế, doanh nghiệp cần thống nhất cách xác định thời gian sản xuất dự kiến, tốc độ lý tưởng và tiêu chuẩn chất lượng. Việc theo dõi chỉ số thường xuyên kết hợp với phân tích nguyên nhân giúp nhà máy xây dựng kế hoạch cải tiến phù hợp với từng thiết bị và dây chuyền.
Công thức tính OEE trong sản xuất
Doanh nghiệp sử dụng chỉ số OEE để đánh giá hiệu quả hoạt động của máy móc và dây chuyền sản xuất. Công thức này kết hợp ba yếu tố gồm mức độ sẵn sàng, hiệu suất vận hành và tỷ lệ sản phẩm đạt chất lượng. Mỗi yếu tố phản ánh một nhóm tổn thất riêng, giúp nhà máy xác định nguyên nhân làm giảm hiệu quả sản xuất.
Công thức OEE = Availability × Performance × Quality
OEE là tích của ba chỉ số Availability, Performance và Quality. Công thức tính như sau:
OEE = Availability × Performance × Quality
Trong đó:
- Availability (A): Tỷ lệ thời gian vận hành thực tế so với thời gian sản xuất dự kiến.
- Performance (P): Tỷ lệ hiệu suất vận hành so với tốc độ sản xuất lý tưởng.
- Quality (Q): Tỷ lệ sản phẩm đạt chuẩn ngay từ lần sản xuất đầu tiên.
Khi biểu thị ba chỉ số dưới dạng phần trăm, doanh nghiệp có thể tính OEE bằng công thức:
OEE (%) = [Availability (%) × Performance (%) × Quality (%)] / 10.000
Kết quả cho thấy dây chuyền đạt OEE 83,79%. Doanh nghiệp có thể phân tích từng thành phần để xác định tổn thất về thời gian, tốc độ hoặc chất lượng.
Cách tính Availability – Tỷ lệ thời gian vận hành
Availability phản ánh tỷ lệ thời gian thiết bị thực sự hoạt động trong khoảng thời gian được bố trí cho sản xuất. Chỉ số này giảm khi máy dừng do sự cố, điều chỉnh thiết bị hoặc chuyển đổi sản phẩm.
Công thức tính Availability:
Availability (%) = (Thời gian vận hành thực tế / Thời gian sản xuất dự kiến) × 100%
Thời gian vận hành thực tế = Thời gian sản xuất dự kiến − Thời gian dừng máy được tính vào tổn thất Availability
Trong đó:
- Thời gian sản xuất dự kiến là khoảng thời gian dành cho hoạt động sản xuất sau khi loại trừ thời gian nghỉ theo kế hoạch.
- Thời gian vận hành thực tế bằng thời gian sản xuất dự kiến trừ thời gian dừng máy được tính vào tổn thất Availability.
Như vậy, Availability của thiết bị đạt 91,67%. Doanh nghiệp có thể cải thiện chỉ số này bằng cách giảm sự cố, rút ngắn thời gian sửa chữa và tối ưu quy trình chuyển đổi sản phẩm.
Cách tính Performance – Tỷ lệ hiệu suất hoạt động
Performance cho biết thiết bị duy trì tốc độ sản xuất thực tế so với tốc độ lý tưởng như thế nào. Chỉ số này phản ánh tổn thất do máy chạy chậm hoặc phát sinh các lần dừng ngắn trong quá trình vận hành.
Công thức tính Performance:
Performance (%) = (Thời gian chu kỳ lý tưởng × Tổng sản lượng / Thời gian vận hành thực tế) × 100%
Trong đó:
- Thời gian chu kỳ lý tưởng là thời gian ngắn nhất theo tiêu chuẩn để sản xuất một đơn vị sản phẩm.
- Tổng sản lượng bao gồm cả sản phẩm đạt chuẩn và sản phẩm lỗi.
- Thời gian vận hành thực tế là thời gian thiết bị hoạt động sau khi trừ thời gian dừng máy thuộc Availability.
Cách tính Quality – Tỷ lệ sản phẩm đạt chất lượng
Quality phản ánh tỷ lệ sản phẩm đạt tiêu chuẩn ngay từ lần sản xuất đầu tiên trên tổng sản lượng. Chỉ số này giúp doanh nghiệp đánh giá mức độ ổn định của quy trình và tổn thất do sản phẩm lỗi.
Công thức tính Quality:
Quality (%) = (Số sản phẩm đạt chuẩn ngay lần đầu / Tổng sản lượng) × 100%
Trong đó:
- Số sản phẩm đạt chuẩn ngay lần đầu là số sản phẩm đáp ứng yêu cầu chất lượng mà không cần sửa chữa hoặc gia công lại.
- Tổng sản lượng bao gồm toàn bộ sản phẩm được sản xuất trong khoảng thời gian đo lường, kể cả sản phẩm lỗi.
Khi tính OEE, doanh nghiệp cần sử dụng dữ liệu của cùng một khoảng thời gian và thống nhất cách xác định thời gian sản xuất dự kiến, tốc độ lý tưởng và tiêu chuẩn chất lượng. Cách tính nhất quán giúp kết quả phản ánh đúng hiệu quả thiết bị và hỗ trợ nhà máy xây dựng kế hoạch cải tiến phù hợp.
Chỉ số OEE bao nhiêu là tốt?
Chỉ số OEE giúp doanh nghiệp đánh giá hiệu quả sử dụng máy móc và dây chuyền sản xuất. Mức OEE tốt phụ thuộc vào đặc điểm thiết bị, loại hình sản xuất và điều kiện vận hành thực tế. Doanh nghiệp cần xem xét cả chỉ số tổng thể và ba thành phần Availability, Performance, Quality để đánh giá chính xác.
OEE 85% có phải là mức chuẩn quốc tế?
OEE đạt 85% thường được xem là mục tiêu tham chiếu trong sản xuất theo phương pháp bảo trì năng suất toàn diện (TPM). Mức này gắn với mô hình thiết bị vận hành hiệu quả cao, có thời gian dừng thấp, tốc độ ổn định và tỷ lệ sản phẩm lỗi thấp.
Tuy nhiên, 85% không phải là tiêu chuẩn bắt buộc áp dụng cho mọi nhà máy. Kết quả thực tế thay đổi theo ngành sản xuất, tuổi đời thiết bị, độ phức tạp của sản phẩm và cách doanh nghiệp ghi nhận dữ liệu.
Doanh nghiệp nên hiểu các mức OEE theo hướng tham khảo:
- OEE dưới 60%: Hiệu quả thiết bị còn hạn chế, cần phân tích nguyên nhân tổn thất.
- OEE từ 60% đến dưới 85%: Có dư địa cải thiện về thời gian vận hành, tốc độ hoặc chất lượng.
- OEE từ 85% trở lên: Đạt mức hiệu quả cao theo ngưỡng tham chiếu phổ biến, nhưng vẫn cần kiểm tra tính chính xác của dữ liệu.
Các ngưỡng trên không phải thang xếp loại áp dụng thống nhất cho mọi ngành. Doanh nghiệp nên ưu tiên so sánh kết quả giữa các kỳ sản xuất có cùng phương pháp đo lường và điều kiện vận hành tương đồng.
Cách xác định mục tiêu OEE phù hợp với nhà máy
Mục tiêu OEE cần phản ánh năng lực hiện tại và định hướng cải tiến của từng nhà máy. Doanh nghiệp nên xây dựng mục tiêu dựa trên dữ liệu thực tế thay vì áp dụng một tỷ lệ cố định cho mọi thiết bị.
Quá trình xác định mục tiêu OEE có thể thực hiện theo các bước sau:
- Đo lường OEE hiện tại: Thu thập dữ liệu về thời gian dừng máy, tốc độ vận hành, tổng sản lượng và sản phẩm đạt chuẩn.
- Phân tích ba thành phần: Xác định Availability, Performance hoặc Quality đang làm giảm OEE nhiều nhất.
- Đặt mục tiêu cải thiện: Xây dựng chỉ tiêu cụ thể cho từng thành phần dựa trên khả năng cải tiến và nguồn lực hiện có.
- Theo dõi kết quả định kỳ: So sánh OEE theo ca, ngày hoặc tháng để đánh giá tiến độ và điều chỉnh kế hoạch.
Ví dụ, một dây chuyền có OEE hiện tại là 65%, trong đó Availability thấp do máy thường xuyên gặp sự cố. Nhà máy nên ưu tiên giảm thời gian dừng máy trước khi đặt mục tiêu OEE cao hơn. Cách tiếp cận này giúp doanh nghiệp sử dụng nguồn lực đúng trọng tâm và đánh giá được hiệu quả của từng giải pháp.
Những yếu tố làm giảm OEE trong sản xuất
OEE giảm khi thiết bị mất thời gian vận hành, không duy trì được tốc độ lý tưởng hoặc tạo ra nhiều sản phẩm lỗi. Việc nhận diện đúng nguyên nhân giúp doanh nghiệp ưu tiên giải pháp cải tiến và hạn chế lãng phí trong quá trình sản xuất.
Sáu tổn thất lớn ảnh hưởng đến hiệu suất thiết bị
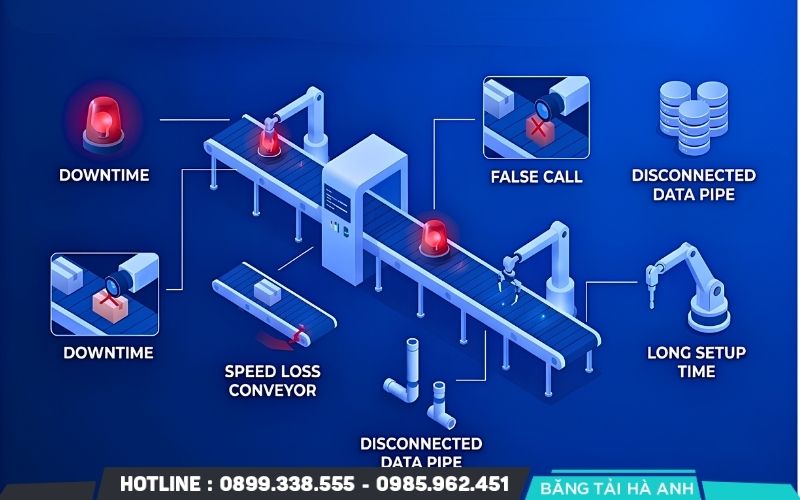
Trong phương pháp bảo trì năng suất toàn diện (TPM), sáu tổn thất lớn được chia thành ba nhóm tương ứng với Availability, Performance và Quality.
| Nhóm chỉ số | Tổn thất chính | Ảnh hưởng đến sản xuất |
| Availability | Hỏng hóc thiết bị | Máy dừng ngoài kế hoạch, làm giảm thời gian vận hành. |
| Availability | Thiết lập và điều chỉnh | Thời gian chuyển đổi sản phẩm, thay khuôn hoặc căn chỉnh máy làm giảm thời gian sản xuất. |
| Performance | Dừng ngắn và chạy không tải | Máy bị gián đoạn trong thời gian ngắn hoặc không hoạt động dù chưa ghi nhận là sự cố lớn. |
| Performance | Giảm tốc độ | Thiết bị vận hành chậm hơn tốc độ lý tưởng. |
| Quality | Lỗi trong quá trình sản xuất | Sản phẩm không đạt tiêu chuẩn làm giảm tỷ lệ chất lượng. |
| Quality | Tổn thất khi khởi động | Sản phẩm lỗi phát sinh trong giai đoạn khởi động hoặc đưa quy trình trở lại trạng thái ổn định. |
Sáu tổn thất này phản ánh những nguyên nhân phổ biến làm giảm hiệu quả thiết bị. Doanh nghiệp cần phân loại dữ liệu dừng máy và sản phẩm lỗi nhất quán để tránh tính trùng tổn thất giữa các nhóm.
Các nguyên nhân khiến OEE thấp trong nhà máy
OEE thấp thường xuất phát từ nhiều nguyên nhân kết hợp. Nhà máy cần phân tích dữ liệu vận hành thay vì chỉ dựa vào tổng sản lượng để đánh giá hiệu quả thiết bị.
Các nguyên nhân phổ biến gồm:
- Bảo trì thiết bị chưa hiệu quả: Máy móc xuống cấp, linh kiện hao mòn hoặc sự cố lặp lại khiến thời gian dừng máy tăng.
- Quy trình sản xuất thiếu ổn định: Thời gian chuyển đổi sản phẩm kéo dài, thao tác điều chỉnh chưa chuẩn hóa hoặc tình trạng chờ nguyên liệu làm giảm thời gian vận hành.
- Tốc độ máy chưa tối ưu: Thiết bị thường xuyên chạy dưới công suất thiết kế hoặc phát sinh các lần dừng ngắn.
- Kiểm soát chất lượng chưa chặt chẽ: Nguyên liệu không đồng đều, thông số vận hành sai lệch hoặc quy trình kiểm tra chưa phù hợp làm tăng tỷ lệ sản phẩm lỗi.
- Dữ liệu sản xuất thiếu chính xác: Nhà máy ghi nhận thời gian dừng máy không đầy đủ, xác định sai tốc độ lý tưởng hoặc áp dụng cách tính khác nhau giữa các ca.
Doanh nghiệp nên đối chiếu từng nguyên nhân với ba thành phần Availability, Performance và Quality. Cách phân tích này giúp nhà máy xác định đúng điểm nghẽn, lựa chọn biện pháp cải tiến phù hợp và theo dõi mức thay đổi của OEE sau khi triển khai.
Bước tiếp theo phù hợp là xây dựng quy trình cải thiện OEE dựa trên từng nhóm tổn thất, từ giảm thời gian dừng máy đến nâng cao tốc độ vận hành và kiểm soát chất lượng.
Cách cải thiện chỉ số OEE trong sản xuất
Doanh nghiệp cần tập trung giảm thời gian dừng máy, tối ưu tốc độ vận hành và hạn chế sản phẩm lỗi để nâng cao OEE.
Giảm thời gian dừng máy và sự cố thiết bị
Thời gian dừng máy làm giảm Availability. Doanh nghiệp nên bảo trì định kỳ, phát hiện sớm nguy cơ hỏng hóc và rút ngắn thời gian sửa chữa. Việc phân tích nguyên nhân sự cố giúp hạn chế lỗi lặp lại và duy trì hoạt động ổn định.
Tối ưu tốc độ vận hành và giảm thời gian dừng ngắn
Tốc độ thấp và các lần dừng ngắn làm giảm Performance. Nhà máy cần duy trì tốc độ phù hợp, xử lý nguyên nhân gây gián đoạn và chuẩn hóa thao tác vận hành. Doanh nghiệp cũng nên cân bằng công suất giữa các công đoạn để hạn chế thời gian chờ.
Kiểm soát chất lượng và giảm tỷ lệ sản phẩm lỗi
Sản phẩm lỗi làm giảm Quality và gây lãng phí nguyên liệu. Doanh nghiệp cần kiểm soát đầu vào, duy trì thông số vận hành ổn định và kiểm tra chất lượng tại các công đoạn quan trọng. Phân tích nguyên nhân lỗi giúp nhà máy ngăn ngừa sai sót tái diễn.
Theo dõi dữ liệu OEE để cải tiến liên tục
Doanh nghiệp cần theo dõi Availability, Performance, Quality và OEE theo từng ca hoặc kỳ sản xuất. Dữ liệu này giúp xác định tổn thất chính, ưu tiên giải pháp và đánh giá kết quả sau cải tiến. Nhà máy có thể sử dụng Excel hoặc phần mềm quản lý sản xuất để tổng hợp và phân tích dữ liệu.
OEE là chỉ số quan trọng giúp doanh nghiệp đánh giá hiệu quả sử dụng thiết bị thông qua ba yếu tố: thời gian sẵn sàng, hiệu suất vận hành và chất lượng sản phẩm. Hiểu rõ OEE trong sản xuất là gì giúp nhà máy xác định tổn thất, cải thiện quy trình và sử dụng nguồn lực hiệu quả hơn. Tuy nhiên, doanh nghiệp cần thu thập dữ liệu chính xác và áp dụng cách tính thống nhất để kết quả phản ánh đúng thực tế. Hãy bắt đầu bằng việc đo lường OEE hiện tại, xác định điểm yếu và xây dựng kế hoạch cải tiến phù hợp.