0899.338.555
 haanhtech.ltd@gmail.com
Trong quá trình sản xuất, chỉ một công đoạn hoạt động kém hiệu quả cũng có thể làm chậm toàn bộ dây chuyền, tăng chi phí và ảnh hưởng đến tiến độ giao hàng. Tình trạng này thường xuất phát từ sự chênh lệch về công suất máy móc, nhân lực hoặc cách tổ chức quy trình. Việc nhận diện đúng điểm nghẽn trong dây chuyền sản xuất giúp doanh nghiệp xác định nguyên nhân gây gián đoạn và lựa chọn giải pháp phù hợp. Bài viết dưới đây phân tích dấu hiệu, nguyên nhân, cách xác định và phương pháp khắc phục điểm nghẽn hiệu quả.
Điểm nghẽn trong dây chuyền sản xuất là gì?
Điểm nghẽn trong dây chuyền sản xuất ảnh hưởng trực tiếp đến năng suất, tiến độ và chi phí vận hành của doanh nghiệp. Việc hiểu rõ khái niệm này giúp nhà quản lý xác định đúng công đoạn hạn chế sản lượng và đưa ra phương án cải thiện phù hợp.
Khái niệm điểm nghẽn trong dây chuyền sản xuất
Điểm nghẽn trong dây chuyền sản xuất (Bottleneck) là công đoạn, thiết bị hoặc nguồn lực có năng lực xử lý thấp hơn nhu cầu chung, khiến dòng sản xuất bị hạn chế. Khi một công đoạn không đáp ứng được tốc độ của các công đoạn còn lại, bán thành phẩm có thể ùn ứ trước vị trí đó, trong khi những khâu phía sau phải chờ nguyên liệu để tiếp tục làm việc.
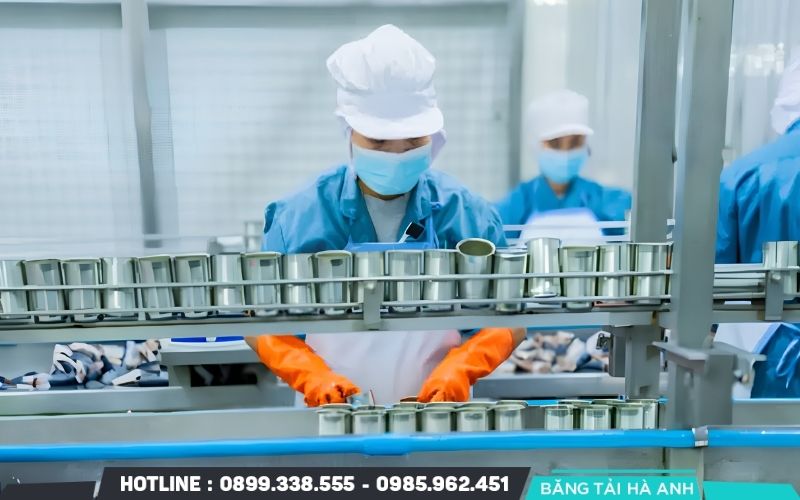
Điểm nghẽn có thể xuất hiện do công suất máy móc hạn chế, thời gian xử lý kéo dài, thiếu nhân lực hoặc quy trình vận hành chưa hợp lý. Vị trí này cũng có thể thay đổi khi doanh nghiệp điều chỉnh sản lượng, sản phẩm hoặc phương thức tổ chức sản xuất.
Việc xác định đúng điểm nghẽn giúp doanh nghiệp tập trung nguồn lực vào công đoạn đang giới hạn sản lượng chung, thay vì đầu tư dàn trải vào toàn bộ dây chuyền.
Ví dụ về điểm nghẽn trong dây chuyền sản xuất
Một dây chuyền sản xuất có ba công đoạn liên tiếp gồm cắt vật liệu, gia công và đóng gói. Năng lực xử lý của mỗi công đoạn lần lượt đạt 120, 80 và 110 sản phẩm mỗi giờ.
Trong trường hợp các công đoạn vận hành ổn định và không có tồn kho thành phẩm bổ sung, công đoạn gia công chỉ xử lý được 80 sản phẩm mỗi giờ. Vì vậy, công đoạn này trở thành điểm nghẽn, giới hạn sản lượng tối đa của toàn dây chuyền ở mức 80 sản phẩm mỗi giờ.
Công đoạn cắt có thể tạo ra 120 sản phẩm mỗi giờ, nhưng phần sản lượng vượt quá khả năng gia công sẽ làm tăng lượng bán thành phẩm chờ xử lý. Trong khi đó, công đoạn đóng gói có năng lực 110 sản phẩm mỗi giờ nên không thể hoạt động hết công suất do thiếu sản phẩm đầu vào.
Doanh nghiệp cần phân tích nguyên nhân khiến công đoạn gia công có năng suất thấp, sau đó cân nhắc rút ngắn thời gian xử lý, bố trí thêm thiết bị hoặc điều chỉnh nhân lực. Khi năng lực gia công được cải thiện, doanh nghiệp cần đánh giá lại toàn bộ dây chuyền để xác định liệu điểm nghẽn có chuyển sang công đoạn khác hay không.
Dấu hiệu nhận biết điểm nghẽn trong dây chuyền sản xuất
Doanh nghiệp có thể nhận biết điểm nghẽn thông qua tình trạng tồn đọng bán thành phẩm, chênh lệch năng suất và sự gián đoạn trong quá trình vận hành. Việc theo dõi các dấu hiệu này giúp xác định công đoạn cần ưu tiên cải thiện.
Bán thành phẩm tồn đọng giữa các công đoạn
Bán thành phẩm thường tích tụ trước một công đoạn khi tốc độ đầu vào vượt quá khả năng xử lý của công đoạn đó. Tình trạng này khiến hàng chờ tăng lên, chiếm diện tích lưu trữ và kéo dài thời gian sản xuất.
Chẳng hạn, công đoạn cắt tạo ra 100 sản phẩm mỗi giờ nhưng công đoạn gia công chỉ xử lý được 70 sản phẩm. Lượng sản phẩm chờ gia công có thể tăng dần nếu tình trạng chênh lệch kéo dài và không có biện pháp điều tiết phù hợp.
Năng suất giữa các công đoạn không đồng đều
Sự chênh lệch về năng suất khiến dây chuyền khó duy trì dòng sản xuất liên tục. Công đoạn có năng lực thấp thường giới hạn sản lượng đầu ra, trong khi những công đoạn có năng lực cao hơn có thể phải chờ hoặc tạo ra lượng bán thành phẩm dư thừa.
Ví dụ, một dây chuyền có ba công đoạn với năng lực lần lượt là 120, 80 và 110 sản phẩm mỗi giờ. Nếu các điều kiện vận hành ổn định, công đoạn thứ hai có năng lực thấp nhất và có khả năng trở thành điểm nghẽn của dây chuyền.
Thời gian sản xuất kéo dài, chậm tiến độ giao hàng
Điểm nghẽn làm tăng thời gian chờ giữa các công đoạn và kéo dài tổng thời gian hoàn thành đơn hàng. Khi công đoạn hạn chế không đáp ứng được kế hoạch, doanh nghiệp có thể phải điều chỉnh lịch sản xuất, tăng ca hoặc thay đổi thứ tự ưu tiên đơn hàng.
Tình trạng này còn làm giảm khả năng phản ứng trước những đơn hàng phát sinh hoặc yêu cầu giao hàng gấp. Nếu doanh nghiệp không xác định được nguyên nhân, việc tăng ca liên tục có thể làm tăng chi phí mà chưa cải thiện đáng kể sản lượng.
Máy móc và nhân lực hoạt động thiếu hiệu quả
Điểm nghẽn có thể khiến một số máy móc hoạt động liên tục trong khi thiết bị ở công đoạn khác thường xuyên chờ việc. Nhân viên cũng có thể phải chờ bán thành phẩm, làm thêm giờ hoặc xử lý công việc dồn dập tại một vị trí nhất định.
Sự mất cân đối này làm giảm hiệu quả sử dụng thiết bị và nhân lực. Tuy nhiên, mức độ sử dụng nguồn lực thấp chưa đủ để khẳng định một công đoạn đang gặp điểm nghẽn.
Nguyên nhân gây ra điểm nghẽn trong dây chuyền sản xuất
Điểm nghẽn có thể xuất phát từ rất nhiều nguyên nhân khác nhau, bao gồm:
Công suất máy móc không đáp ứng nhu cầu sản xuất
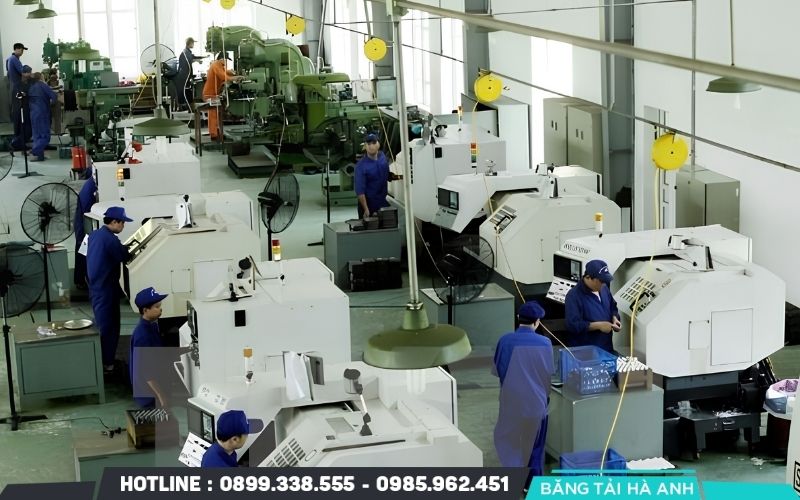
Máy móc có năng lực xử lý thấp hơn sản lượng mục tiêu có thể làm hạn chế năng suất toàn dây chuyền. Tình trạng này thường xuất hiện khi doanh nghiệp tăng sản lượng nhưng chưa nâng cấp thiết bị hoặc điều chỉnh phương thức vận hành.
Thiếu nhân lực hoặc kỹ năng vận hành chưa phù hợp
Thiếu nhân viên tại công đoạn quan trọng khiến công việc bị gián đoạn và kéo dài thời gian xử lý. Bên cạnh đó, kỹ năng vận hành chưa đồng đều có thể làm tăng sai sót, giảm năng suất và khiến doanh nghiệp phụ thuộc vào một số nhân sự có chuyên môn.
Quy trình sản xuất chưa được tối ưu
Quy trình thiếu đồng bộ có thể tạo ra thao tác thừa, thời gian chờ và sự mất cân bằng giữa các công đoạn. Cách bố trí mặt bằng chưa hợp lý hoặc quy trình kiểm tra phức tạp cũng làm kéo dài thời gian xử lý sản phẩm.
Nguyên vật liệu cung ứng không ổn định
Nguyên vật liệu giao chậm, thiếu hụt hoặc không đạt yêu cầu chất lượng có thể khiến dây chuyền phải dừng hoạt động. Tình trạng này làm gián đoạn kế hoạch sản xuất, tăng thời gian chờ và phát sinh chi phí xử lý nguyên liệu lỗi.
Máy móc thường xuyên hỏng hóc, gián đoạn
Máy móc hỏng hóc thường xuyên làm giảm thời gian hoạt động và năng lực xử lý của công đoạn. Nếu sự cố xảy ra tại vị trí quan trọng, bán thành phẩm có thể ùn ứ phía trước và các công đoạn phía sau phải chờ. Nguyên nhân thường liên quan đến hao mòn linh kiện, bảo trì chưa phù hợp hoặc thao tác vận hành sai.
Cách xác định điểm nghẽn trong dây chuyền sản xuất
Doanh nghiệp cần kết hợp dữ liệu vận hành với quan sát thực tế để xác định đúng công đoạn đang hạn chế năng suất. Việc nhận diện chính xác điểm nghẽn giúp doanh nghiệp tập trung nguồn lực và lựa chọn giải pháp cải thiện phù hợp.
Phân tích thời gian chu kỳ của từng công đoạn
Thời gian chu kỳ là khoảng thời gian cần thiết để hoàn thành một chu kỳ sản xuất theo cách đo đã xác định. Doanh nghiệp nên đo chỉ số này tại từng công đoạn để phát hiện vị trí xử lý chậm hơn nhịp sản xuất yêu cầu.
Khi phân tích, người quản lý cần xem xét thời gian xử lý thực tế, thời gian chờ và thời gian dừng máy. Công đoạn có chu kỳ dài cần được kiểm tra kỹ, nhưng doanh nghiệp vẫn phải đối chiếu với nhu cầu sản xuất và năng lực các khâu còn lại trước khi kết luận đó là điểm nghẽn.
So sánh công suất và sản lượng thực tế
Công suất thiết kế cho biết năng lực sản xuất theo điều kiện xác định, còn sản lượng thực tế phản ánh kết quả vận hành trong một khoảng thời gian. Việc so sánh hai chỉ số giúp doanh nghiệp nhận diện những công đoạn chưa đáp ứng được yêu cầu sản xuất.
Người quản lý nên theo dõi sản lượng theo ca, thời gian hoạt động, tỷ lệ sản phẩm đạt yêu cầu và mức độ hoàn thành kế hoạch. Nếu một công đoạn liên tục có sản lượng thấp hơn nhu cầu đầu ra, doanh nghiệp cần kiểm tra nguyên nhân trước khi quyết định điều chỉnh nhân lực hoặc đầu tư thiết bị.
Theo dõi lượng bán thành phẩm tồn đọng
Lượng bán thành phẩm tồn đọng phản ánh mức độ mất cân đối giữa các công đoạn. Khi sản phẩm liên tục tích tụ trước một vị trí, công đoạn đó có thể không xử lý kịp lượng đầu vào.
Doanh nghiệp nên ghi nhận số lượng hàng chờ, thời gian tồn đọng và tốc độ xử lý tại từng công đoạn. Việc theo dõi thường xuyên giúp phân biệt tình trạng ùn ứ kéo dài với biến động tạm thời do thay đổi kế hoạch hoặc gián đoạn nguyên vật liệu.
Sử dụng sơ đồ dòng giá trị VSM và quan sát trực tiếp
Sơ đồ dòng giá trị giúp doanh nghiệp hình dung dòng nguyên vật liệu, thông tin và thời gian xử lý trong toàn bộ quy trình. Công cụ này hỗ trợ xác định các công đoạn gây chờ đợi, tồn kho trung gian và lãng phí.
Bên cạnh VSM, người quản lý nên quan sát trực tiếp tại nhà xưởng, trao đổi với nhân viên vận hành và kiểm tra dữ liệu sản xuất. Sự kết hợp này giúp làm rõ nguyên nhân thực tế, tránh đưa ra kết luận chỉ dựa trên báo cáo hoặc cảm nhận cá nhân.
Giải pháp khắc phục điểm nghẽn trong dây chuyền sản xuất
Sau khi xác định vị trí và nguyên nhân gây nghẽn, doanh nghiệp cần ưu tiên cải thiện công đoạn đang giới hạn sản lượng chung. Giải pháp phù hợp phải giúp tăng năng lực xử lý, giảm thời gian chờ và duy trì hoạt động ổn định.
Cân bằng năng lực giữa các công đoạn sản xuất
Cân bằng chuyền giúp phân bổ khối lượng công việc phù hợp với năng lực của từng công đoạn. Doanh nghiệp cần điều chỉnh trình tự thao tác, thời gian xử lý và nhịp làm việc để hạn chế tình trạng một khâu quá tải trong khi khâu khác thiếu việc.
Tùy nguyên nhân, doanh nghiệp có thể chuyển một phần công việc sang công đoạn khác, bố trí thêm thiết bị hoặc điều chỉnh lịch sản xuất. Người quản lý cần đánh giá lại năng lực toàn dây chuyền sau mỗi lần thay đổi để xác định điểm nghẽn mới nếu có.
Tối ưu quy trình và phân bổ nhân lực
Quy trình hợp lý giúp giảm thao tác thừa, rút ngắn thời gian chờ và hạn chế sai sót trong sản xuất. Doanh nghiệp nên chuẩn hóa hướng dẫn công việc, sắp xếp lại mặt bằng và loại bỏ những bước không tạo ra giá trị.
Việc phân bổ nhân lực cần dựa trên khối lượng công việc, kỹ năng và năng lực xử lý của từng vị trí. Doanh nghiệp cũng nên đào tạo nhân viên có thể đảm nhiệm nhiều công đoạn phù hợp để tăng tính linh hoạt khi nhu cầu sản xuất thay đổi.
Bảo trì, nâng cấp máy móc tại công đoạn bị nghẽn
Máy móc hoạt động thiếu ổn định hoặc có năng lực thấp có thể làm giảm sản lượng của toàn dây chuyền. Doanh nghiệp nên kiểm tra tình trạng thiết bị, lịch sử hỏng hóc và thời gian dừng máy để xác định nguyên nhân cần xử lý.
Kế hoạch bảo trì phòng ngừa giúp hạn chế sự cố bất ngờ và duy trì năng lực vận hành. Nếu thiết bị đã quá cũ hoặc không đáp ứng nhu cầu sản xuất, doanh nghiệp có thể cân nhắc nâng cấp hoặc bổ sung máy móc sau khi đánh giá hiệu quả đầu tư.
Áp dụng Kaizen và lý thuyết điểm hạn chế TOC
Kaizen khuyến khích cải tiến liên tục thông qua những thay đổi phù hợp trong công việc hằng ngày. Doanh nghiệp có thể áp dụng phương pháp này để giảm thao tác thừa, chuẩn hóa quy trình và cải thiện điều kiện vận hành tại công đoạn bị nghẽn.
Lý thuyết điểm hạn chế tập trung vào yếu tố đang giới hạn hiệu suất của toàn hệ thống. Theo cách tiếp cận này, doanh nghiệp cần xác định điểm nghẽn, khai thác tối đa năng lực hiện có, điều chỉnh các công đoạn liên quan và chỉ đầu tư mở rộng khi thực sự cần thiết. Sau mỗi lần cải thiện, doanh nghiệp tiếp tục đánh giá để xác định điểm hạn chế tiếp theo.
Ứng dụng hệ thống MES để giám sát và kiểm soát điểm nghẽn
Hệ thống điều hành sản xuất MES hỗ trợ thu thập, theo dõi và quản lý dữ liệu vận hành tại nhà máy. Tùy cấu hình và mức độ tích hợp, hệ thống có thể cung cấp thông tin về tiến độ đơn hàng, sản lượng, thời gian dừng máy và trạng thái thiết bị.
Nhờ dữ liệu được cập nhật kịp thời, người quản lý có thể phát hiện công đoạn chậm tiến độ, theo dõi nguyên nhân gián đoạn và điều chỉnh kế hoạch sản xuất. Doanh nghiệp cần lựa chọn hệ thống phù hợp với quy mô, quy trình và thiết bị hiện có. MES hỗ trợ kiểm soát điểm nghẽn nhưng không thay thế việc phân tích nguyên nhân và thực hiện cải tiến tại nhà xưởng.
Lợi ích khi khắc phục điểm nghẽn trong dây chuyền sản xuất
Khắc phục điểm nghẽn giúp doanh nghiệp cải thiện hiệu suất vận hành, kiểm soát chi phí và nâng cao khả năng đáp ứng đơn hàng. Những lợi ích chính bao gồm:
- Tăng năng suất sản xuất: Công đoạn bị hạn chế được cải thiện giúp tăng sản lượng đầu ra và giảm thời gian chờ giữa các khâu.
- Rút ngắn thời gian hoàn thành đơn hàng: Dòng sản xuất vận hành liên tục hơn, hạn chế tình trạng ùn ứ bán thành phẩm và chậm tiến độ giao hàng.
- Giảm chi phí vận hành: Doanh nghiệp hạn chế chi phí tăng ca, thời gian máy móc chờ việc và các nguồn lực sử dụng không hiệu quả.
- Nâng cao hiệu quả sử dụng máy móc và nhân lực: Việc phân bổ công việc hợp lý giúp giảm tình trạng quá tải cục bộ, đồng thời khai thác tốt hơn năng lực thiết bị và nhân viên.
- Cải thiện chất lượng sản phẩm: Quy trình được kiểm soát tốt hơn giúp giảm sai sót, hạn chế sản phẩm lỗi và giảm nhu cầu gia công lại.
- Tăng khả năng đáp ứng nhu cầu khách hàng: Năng lực sản xuất ổn định giúp doanh nghiệp chủ động lập kế hoạch, đáp ứng đơn hàng đúng hạn và nâng cao khả năng cạnh tranh.
Điểm nghẽn trong sản xuất ảnh hưởng trực tiếp đến năng suất, chi phí vận hành và khả năng đáp ứng đơn hàng. Doanh nghiệp cần theo dõi thời gian chu kỳ, sản lượng thực tế và lượng bán thành phẩm tồn đọng để phát hiện công đoạn hạn chế năng lực sản xuất. Sau khi xác định nguyên nhân, doanh nghiệp nên cân bằng dây chuyền, tối ưu quy trình, bảo trì thiết bị và ứng dụng công nghệ giám sát khi cần thiết. Việc cải tiến liên tục giúp duy trì hiệu suất ổn định, sử dụng nguồn lực hợp lý và nâng cao năng lực cạnh tranh.